













0
に設立


に設立

床面積

専門スタッフ

ISO 9001:2015 システム認証
IATF16949:2016 システム認証


急速に進化する世界的な工業生産環境においては、高精度の電子制御ユニット、高トルクモーター、高精度空気圧システムの保護が最重要事項となっています。エンクロージャは、機械的衝撃、環境汚染物質、極端な熱変動に対する主要な防御障壁として機能します。エンジニアリング材料と製造方法の選択は、内部コンポーネントの動作寿命と信頼性に直接影響し、単純な保護ボックスであったものをシステム アーキテクチャの重要なコンポーネントに変えます。
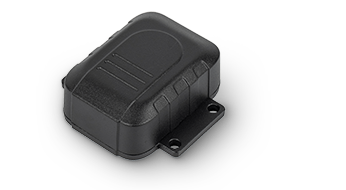
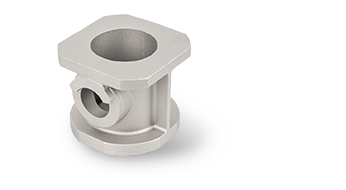
高性能アプリケーションの場合、プラスチックや板金製造などの歴史的な代替品では、厳しい機械的ストレスや激しい熱負荷がかかると機能不全に陥ることがよくあります。これにより、世界のエンジニアリング部門は先進的なアルミニウム筐体に大きく依存するようになりました。この領域内では、次の 2 つの主要な製造カテゴリーが生産戦略を支配します。 鋳造アルミニウムハウジング そして高圧 ダイカストアルミニウムハウジング 。これらの方法論の中から選択するには、生産量、寸法上の制約、材料密度の要件を包括的に理解する必要があります。
これらの製造基準を状況に合わせて適用するには、エリート生産施設は国際市場の需要を満たす厳格な品質フレームワークを保持する必要があります。たとえば、寧波チップ機械有限公司。は、ISO 9001:2015 および IATF 16949:2016 システム認証に裏付けられた、5,000 平方メートルの高度な生産施設内で稼働しています。これらの厳格な自動車および産業用品質管理システムにより、金属エンクロージャは、世界市場全体の危険、高振動、または過酷な動作環境に耐えるために必要な微細構造の均一性を確実に示します。
調達マネージャーと機械エンジニアが設計基準を適切な鋳造方法と一致させるのを支援するために、以下の表に標準的な鋳造技術と精密高圧ダイカストの技術的性能の比較を示します。
| 技術的パラメータ | 標準鋳造アルミニウムハウジング (砂/重力鋳造) | アルミダイカストハウジング(高圧ダイカスト) |
| 寸法許容差 | ±0.5 mm ~ ±1.0 mm (一般的な生鋳造) | ±0.05mm~±0.15mm(高精度) |
| 最小肉厚 | 3.5mm~5.0mm | 1.5 mm ~ 2.5 mm (断面がより薄く、より軽い) |
| 表面粗さ(Ra) | 6.3μm~12.5μm | 1.6 μm ~ 3.2 μm (滑らかな鋳放し仕上げ) |
| 微細構造密度 | 中程度(巨視的空隙のリスクが高い) | 非常に高い(微細粒子構造、低ガス封入) |
| 生産のスケーラビリティ | 低~中量 (大規模なインフラストラクチャに最適) | 大量生産から超大量生産まで (大量生産に最適) |
| 工具コストの償却 | 初期投資は低いが、1 個あたりのコストは高い | 高い初期金型投資、非常に低い部品あたりのコスト |
標準の背後にある製造アーキテクチャ 鋳造アルミニウムハウジング 通常、砂型鋳造や永久鋳型インベストメント鋳造などの重力駆動または低圧法が利用されます。これらのプロセスは、少量から中量の生産工程を製造する場合、または重工業機械用の巨大で厚肉のエンクロージャを作成する場合に優れています。砂型鋳造では、耐火性の砂混合物を利用して鋳型を形成し、複雑な外部アンダーカットや自動金型による加工が法外にコストがかかる、または機械的に不可能な非常に大きな体積寸法に対応します。
重力鋳造は、溶融したアルミニウム合金を鋼または鉄の金型キャビティに引き込む自然重力に厳密に依存しています。高圧システムと比較して充填速度が遅いため、流体の乱流が最小限に抑えられ、ガスが効率的に逃げることができ、高い機械的負荷に耐えるために厚い断面が必要な構造コンポーネントに非常に適しています。
大規模で高精度の産業用途では、高圧ダイカスト (HPDC) が自動製造の頂点となります。高性能の製品の製造 ダイカストアルミニウムハウジング 多くの場合 100 MPa を超える極度の油圧下で、溶融したアルミニウム合金を硬化した工具鋼の金型キャビティに射出する作業が含まれます。この巨大な力により、溶融金属はマイクロメートル単位の精度で信じられないほど複雑な薄肉の形状に駆動され、金属は瞬時に最終的なネット形状に凍結されます。
この高速射出機構により、設計者は複雑な内部取り付けボス、深い冷却フィン、複雑なシール チャネルを金型設計に直接統合できるため、広範な二次プロファイリングの必要性が実質的になくなります。この分野における真の製造能力は、完全で統合されたワークフローにかかっています。寧波チップ機械有限公司のような施設完全な環境評価資格を活用して、真のワンストップ サービスを提供します。金型の設計と製造、高圧ダイカスト、高公差の CNC 加工、高度な表面処理を 1 つの品質管理の下でシームレスに実行します。
特定のアルミニウム合金組成の選択により、ハウジングの最終的な物理的、熱的、化学的性能が決まります。世界の工業生産では、3 つの主要な合金グループが製品の生産を支配しています。 ダイカストアルミニウムハウジング 優れた流動鋳造性と凝固後の物理的特性により、
機械加工や表面仕上げの前にこれらの原材料を評価するために、化学的および物理的特性を以下に詳しく説明します。
| 合金の指定 | ケイ素(Si)% | 銅(Cu)% | 熱伝導率(W/m・K) | 引張強さ(MPa) |
| ADC12 | 10.5~12.0 | 1.5~3.5 | 96 | 310 |
| A380 | 7.5 – 9.5 | 3.0 – 4.0 | 96 | 320 |
| AlSi9Cu3 | 8.0~11.0 | 2.0~3.5 | 110 | 290 |
構造上の完全性 ダイカストアルミニウムハウジング 冶金学的組成と特殊な内部形状に大きく依存しています。高い水圧下では、溶融アルミニウムが急速に凝固し、部品の外皮に沿って細かく緻密な粒界構造が形成されます。この緻密な外層により、ハウジングに優れた引張強度と降伏強度が与えられ、ひび割れすることなく高い構造負荷や激しい機械的衝撃に耐えることができます。
不必要な重量を追加することなくこの耐久性を最大化するために、機械エンジニアは構造リブと正確な壁厚の移行をエンクロージャー設計に直接統合します。これらの補強リブを戦略的に配置することで、外部応力がフレーム全体に均等に分散され、集中応力点が排除され、構造の歪みが防止されます。この特殊な構造設計により、精密な設計が可能になります。 ダイカストアルミニウムハウジング 連続的な産業上の振動や大きな物理的衝撃にさらされた場合でも、寸法安定性を維持します。
熱負荷の管理は、内部電子機器や高出力機械アセンブリの寿命を延ばす上で重要な要素です。アルミニウムは、使用される特定の合金に応じて 96 ~ 110 W/m·K の範囲の固有の熱伝導率を持ち、 鋳造アルミニウムハウジング 非常に効率的なパッシブヒートシンク。
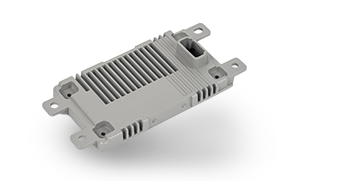
個別の重い銅製ヒートシンクを追加する代わりに、カスタム設計 ダイカストアルミニウムハウジングs 深い空力冷却フィンを外壁に直接組み込んでいます。この統合設計により、熱が内部コンポーネントから外気に直接伝わるシームレスな経路が形成され、熱抵抗が大幅に低減されます。モーターハウジングや頑丈なエアポンプなどの要求の厳しい用途では、この効率的な放熱により内部の熱の蓄積が防止され、長時間の連続運転でも安定したパフォーマンスが保証されます。
高周波センサー、ワイヤレス ネットワーク、パワー エレクトロニクスが数多く存在する現代の産業環境では、電磁干渉 (EMI) と無線周波数干渉 (RFI) が常に課題となっています。あ 鋳造アルミニウムハウジング 金属の導電性により、自然な組み込み電磁シールドを提供します。
固体金属の筐体は、入ってくる電磁放射と出て行く電磁放射の両方をブロックする非常に効果的なファラデーケージを形成します。このシールドは、外部の電気ノイズから敏感な内部コンポーネントを保護すると同時に、機器自体が近くの機械に混乱をもたらす可能性のある信号を発するのを防ぎます。精密機器部品や自動制御システムなどに、 ダイカストアルミニウムハウジング 高価な導電性コーティングや追加のシールド層を必要とせずに、国際 EMC 規格への厳密な準拠を保証します。
現代の産業工学は、コンポーネントの強度を最大限に維持しながら重量を軽減することに重点を置いています。鋳鉄や鋼板などの従来の素材と比較すると、アルミニウムは優れた強度重量比を実現し、約 3 分の 1 の重量で同等の耐久性を実現します。
| 材料グループ | 密度 (g/cm3) | 引張強さ(MPa) | 強度対重量効率 |
| アルミダイカスト(ADC12) | 2.74 | 310 | 高 |
| 鋳鉄(ねずみ鋳鉄) | 7.20 | 200 | 低い |
| 構造用鋼(A36) | 7.85 | 400 | 中等度 |
| エンジニアードポリマー(ポリカーボネート) | 1.20 | 70 | 中等度 |
エンジニアリングポリマーは軽量ですが、重工業に必要な熱性能、耐紫外線性、頑丈な衝撃強度が不足しています。高圧ダイカストを採用することで、 ダイカストアルミニウムハウジング 要求の厳しい現場環境に必要な堅牢な保護を維持しながら、原材料の使用量を削減する、薄く高度に最適化された壁で製造できます。
世界の自動車産業は、車両の効率を最大化するために、優れた耐久性、厳しい公差、軽量設計を備えたコンポーネントを求めています。この分野では、精度 ダイカストアルミニウムハウジングs 重要なパワートレイン コンポーネント、電子制御ユニット (ECU)、電気自動車の高電圧インバーターを保護するために広く使用されています。
これらのハウジングは、IATF 16949:2016 認証などの厳格な品質システムに基づいて製造されているため、継続的な道路振動、急激な温度変化、および潜在的な衝撃の危険に耐えるのに必要な極めて高い構造信頼性を提供します。高い構造的完全性 ダイカストアルミニウムハウジング 繊細な自動車エレクトロニクスが完全に絶縁され、車両の寿命全体を通じて動作し続けることが保証されます。
自動化された工場では、精密機械はセンサー、バルブ、空気圧制御ユニットからの安定したデータの流れに依存しています。頑丈な 鋳造アルミニウムハウジング これらの繊細な機器を、飛来する破片、油の飛び散り、偶発的な衝撃などの一般的な工場の危険から保護するために不可欠です。
このレベルの堅牢な保護は、過酷な製造環境で動作する頑丈なガス調整器、重機部品、高圧エアポンプにとって非常に重要です。 NINGBO CHIP MACHINERY CO., LTD のような単一ソースの製造パートナーを利用することで、産業用バイヤーは、精密機械加工されたシール面と自動化機器の仕様に完全に合わせた専用の内部取り付けポイントを備えたカスタム エンクロージャを調達できます。
5G 基地局、リモート電源、屋外ルーターなどの屋外通信ハードウェアは、予測できない気象条件に絶え間なくさらされます。これらのアプリケーションは、 ダイカストアルミニウムハウジング 堅牢な物理的保護を提供し、高性能冷却シャーシとして機能するという 2 つの目的を果たします。
これらの屋外システムは直射日光と内部の大きな電気負荷にさらされるため、エンクロージャの冷却フィンはシステムの障害を防ぐために効率的に熱を放散する必要があります。さらに、高圧ダイカストによって達成される厳しい公差により、シームレスなガスケットの統合が可能になり、ハウジングが雨、塵、空気中の湿気を遮断する厳格な IP66 または IP67 の侵入保護基準を確実に満たします。
産業用エンクロージャは、沿岸の海洋環境、化学処理工場、湿度の高い熱帯地域などの過酷な環境に頻繁に配備されます。未処理のスチールまたは鉄のハウジングは、このような条件下ではすぐに錆びて、壊滅的な構造破損につながります。
対照的に、 鋳造アルミニウムハウジング 酸素にさらされると薄い酸化アルミニウムの保護層を自然に形成し、優れた自然耐食性を与えます。この自然な抵抗が、ターゲットを絞った合金の選択と高度な表面仕上げと組み合わされると、 ダイカストアルミニウムハウジング 塩水噴霧や腐食性化学物質に何十年もさらされても劣化することなく耐えることができます。この長期的な環境耐久性により、メンテナンスへのアクセスが困難または費用がかかる国際産業プロジェクトにとって理想的な選択肢となります。
最新の高圧ダイカストは、信じられないほど正確なニアネットシェイプのコンポーネントを提供しますが、高精度の産業用途では、多くの場合、鋳造だけの能力を超える公差が必要となります。液体ガスケットの溝、ねじ付き取り付け穴、ベアリングの合わせ面などの重要な領域では、多くの場合、ミリメートル未満の精度が要求されます。
このレベルの精度を達成するには、生の ダイカストアルミニウムハウジング 二次 CNC 後加工を受けます。高度な多軸 CNC マシニング センターを利用することで、技術者は鋳造コンポーネントを極めて高精度で穴あけ、タップ加工、フライス加工することができ、±0.02 mm 未満の厳しい公差を達成できます。大量のダイカストと高公差の CNC 加工を正確に組み合わせることで、すべてのエンクロージャが複雑な工業用アセンブリに完全に適合することが保証されます。
耐食性を最大化し、特定の美的要求を満たすために、 ダイカストアルミニウムハウジング 通常、動作環境に基づいて特殊な表面処理が施されます。これらの化学的および機械的処理により、未加工の金属表面が耐久性の高いバリアに変わります。
自動車、航空宇宙、医療分野の重要なアプリケーションには、 ダイカストアルミニウムハウジング 納入が許可される前に、徹底的な品質検査プロトコルに合格する必要があります。産業用バイヤーは、現場で故障を引き起こす可能性のある隠れた構造上の欠陥がないことを確認するために、検証済みの性能データを必要とします。
これらの厳しい基準を維持するために、寧波チップ機械有限公司のような高度な製造施設が必要となります。 ISO 9001:2015 フレームワークに基づいて、5,000 平方メートルの生産センター内で完全な品質保証パイプラインを実行しています。高解像度の工業用 X 線ラジオグラフィーを使用して鋳物の内部微細構造を検査し、内部のエアポケットや収縮気孔がないことを確認します。高度な三次元測定機 (CMM) は、元の設計図に照らしてすべての重要な寸法を検証し、自動化されたヘリウム リーク テストと気圧減衰テストでハウジングのシールをチェックし、現場での信頼性の高い IP 定格の防水性能を保証します。
中心的な違いは、溶融金属が金型に入る方法にあります。標準 鋳造アルミニウムハウジング 通常、砂鋳造または重力鋳造を使用して製造されます。この場合、溶けたアルミニウムは自然重力のみを利用してゆっくりと型に流し込まれます。この方法は、生産量が少ない場合や、大規模で厚肉の部品に最適です。逆に、 ダイカストアルミニウムハウジング は、溶融金属が極端な速度と圧力で鋼の金型に射出される高圧ダイカスト (HPDC) を使用して製造されます。この自動化されたプロセスは、より厳しい公差、より薄い壁、より滑らかな表面、および大量生産における優れたコスト効率を実現します。
激しい熱負荷を受けるエンクロージャの場合は、AlSi9Cu3 や ADC12 などの合金を強くお勧めします。 AlSi9Cu3 は、高い熱安定性と耐疲労性を実現するために特別に設計された欧州標準合金であり、要求の厳しい自動車および産業用途に最適です。 ADC12 および A380 は優れた熱伝導率 (約 96 W/m・K) も提供し、内蔵冷却フィンと統合すると効率的な熱放散が実現します。
気孔率とは、鋳造部品の壁の内側に閉じ込められた微細な気泡または収縮キャビティを指します。管理せずに放置すると、広範囲の気孔がハウジングの機械的強度を弱め、耐圧性を損なう可能性があります。専門メーカーは、高度な真空補助ダイカスト システムを使用し、金型の通気チャネルを最適化し、射出速度を細心の注意を払って制御することで、これを制御します。また、すべての製造バッチは定期的に X 線検査を受けて、内部の微細構造が緻密で均一であることを確認する必要があります。
はい、 鋳造アルミニウムハウジング 精密な後加工が施されていれば、IP67 または IP68 定格を簡単に達成できます。高圧ダイカストでは複雑なシール チャネルを形成できますが、合わせ面を完全に平坦で滑らかにするには CNC 機械加工が必要です。これらの精密に加工された溝に高性能エラストマー O リングまたは連続液体ガスケットを取り付けると、エンクロージャは完全に気密になり、高圧下での水や塵の侵入を防ぎます。
ダイカスト金型は極度の圧力に耐えられるように超硬高級工具鋼から機械加工されるため、初期の工具投資は比較的高額になります。カスタム金型の設計、製造、テストには 4 ~ 6 週間かかる場合があります。ただし、ツールが完成すると、生産プロセスは信じられないほど高速になり、高度に自動化されるため、1 個あたりのコストが非常に低くなります。このため、高圧ダイカストは長期にわたる大量生産にとって最も経済的な選択肢となります。
高圧ダイカストでは優れたニアネットシェイプが得られますが、特定の設計要素を直接鋳造することはできません。雌ねじ、深いタップ穴、±0.02 mm 未満の重要な公差を持つベアリング シートなどの機能には、精密な CNC 後加工が必要です。機械加工により、重要な嵌合面が完全に密閉され、ねじ接続が高い組み立てトルクに耐えることができます。
アルミニウム製ハウジングは、非常に優れた、より信頼性の高い長期的な EMI/RFI シールドを提供します。アルミニウムは本来導電性であるため、永続的で非常に効果的なファラデーケージを形成します。プラスチック製の筐体では、シールド特性を実現するために、導電性塗装や真空メタライゼーションなどの二次作業が必要です。時間の経過とともに、これらのコーティングは熱膨張や機械的振動により剥離、剥離、劣化する可能性があり、シールドの完全性が損なわれます。 ダイカストアルミニウムハウジング このリスクを完全に排除します。
厳しい海洋または沿岸環境の場合、最善の保護は多層表面処理です。これは、アルミニウム表面を不動態化するための化学クロム酸塩または非クロム化成コーティングから始まります。次に、電着塗装 (E コート) プライマーを塗布して完全かつ均一な被覆を確保し、続いて耐久性のある UV 安定化された建築用粉体塗装を施します。この多層システムは、膨れや腐食の兆候を示すことなく、1,000 時間以上の連続 ASTM B117 塩水噴霧試験に容易に耐えることができます。
エンジニアは、有限要素解析 (FEA) ソフトウェアを使用して、ハウジングにかかる実際の応力をシミュレートすることにより、壁の厚さを最適化します。すべての壁を厚くする代わりに、この設計では、内部および外部リブのネットワークによって強化された薄い構造壁 (1.5 mm ~ 2.5 mm の範囲) を利用しています。このアプローチにより、応力が発生する場所に正確に強度が集中することが保証され、剛性の高い構造的完全性を維持しながら総重量が大幅に削減されます。
高圧ダイカストマシンには長時間のセットアップ時間、金型温度の最適化、および材料の校正が必要なため、通常、最小注文数量は 1 回の生産あたり 1,000 ~ 3,000 個の範囲になります。初期の金型設計やダイカストから CNC 加工や表面仕上げまで、すべてを 1 つ屋根の下で管理するワンストップ サプライヤーから調達することで、購入者は生産効率を最適化し、カスタム プロジェクトの全体的なコスト障壁を下げることができます。

