

アルミニウム鋳造部品を設計する際には、用途、外観、性能、精度、そしてコストの重要性を考慮しなければなりません。部品の目的を明確にし、予算に見合うよう要件のバランスを取る必要があります。ここでは、部品設計において留意すべき主要なポイントを挙げています。

ホーム / アルミニウムダイカスト設計ガイド
アルミニウムダイカスト設計ガイド
The correct design method can significantly enhance your manufacturing experience. If you are involved in the die-casting industry or want to improve your knowledge of die-casting design, then this Aluminum Die-Casting Design Guide is exactly what you need. Mechanical engineers and product designers will find this design guide very useful. We have focused on introducing some important design factors and limitations, which can significantly simplify the aluminum die-casting process and thereby reduce production costs.
We offer a one-stop aluminum die-casting manufacturing service. Our engineers will carefully inspect every product we produce to ensure that each component is suitable for mass production. If you have any questions or concerns about the aluminum die-casting project, please feel free to contact us at any time.
設計要件
機能の使用
製品を設計するときは、その潜在的な用途を考慮する必要があります。アルミダイカスト部品は構造的な機能を果たすだけでなく、美観も向上させます。したがって、他の材料の代替として人気があります。
最近のコンピューターは以前よりもはるかに強力になっているため、処理時間は数倍に増加しています。プレス部品は構造的に重要であるだけでなく、優れた美的機能も備えています。
ダイカストマシン上で部品の用途を明確に指定する必要があります。これは、適切な材料を選択し、要件に基づいて設計パラメータの適切な公差を決定するのに役立ちます。部品の耐食性、強度重量比、導電性、その他の特性も考慮する必要があります。
しかし、多くの場合、顧客は要件をはるかに超える品質と強度にお金を払うことになります。したがって、部品の機能的使用法を完全に理解することは、ダイカストのプロセスをより深く理解するのに役立ちます。
外観要件
内部アルミニウム鋳造の場合、外観は重要ではありません。しかし、シェルやハウジングなどの外部鋳造品の場合、外観が非常に重要になります。
エンドユーザーは常に、見た目の美しい製品を好みます。したがって、消費者は部品の性能に関係なく、見た目を優先することになります。したがって、ダイカスト製の外装部品には美しい外観が求められます。
したがって、部品を設計する際には、美的側面を考慮する必要があります。達成したい表面処理効果を事前に計画してください。優れた表面処理により、極端な気象条件からさらに保護できます。
組立方法
アルミニウム鋳物の組み立てプロセスは、部品の複雑さに応じて、比較的単純な場合もあれば、非常に複雑な場合もあります。従来の鋳造装置では、鋳造できる部品の種類に一定の制限がありました。したがって、以前は複雑なディテールをキャストすることが非常に困難でした。
ただし、複雑な部品は適切なセクションに分割し、鋳造後に適切な組み立て方法で接続することができます。一般的なダイカスト組み立て技術には次のようなものがあります。
- 締め付け
- スレッド
- 溶接
- 射出成形された金属部品
- コア穴あけなど
設計を開始する前に、ダイカスト部品の特定の組み立て手法を選択する必要があります。組み立て方法はデザインに大きな影響を与える可能性があるため、要件を満たす適切な組み立てオプションを選択してください。
コスト予算
プロジェクトの詳細なコスト予算分析を行う必要があります。なぜなら、予算の問題は製造業のあらゆる側面に直接影響するからです。予算の要件を満たすためには、予算に基づいて設計する必要があります。
経験豊富な設計者は、部品の品質を損なうことなく、ダイカストのコストを大幅に削減できます。部品の過剰設計を避け、不必要なコストを回避するには、特定の設計パラメータを遵守する必要があります。
たとえば、溝を追加すると、パフォーマンスを犠牲にすることなく、より軽量な部品を設計できます。材料費も削減できます。さらに、面取りや鋭角を削減または排除することで、金型や鋳造プロセスのコストと複雑さを大幅に削減できます。
製品構造設計
アルミニウムダイカスト部品の適切な設計には、数多くの課題が伴います。設計上の最も小さな形状であっても、鋳造工程に大きな影響を及ぼすことがあります。そのため、すべての細部は推奨されるガイドラインに従って慎重に設計する必要があります。
ここでは、アルミニウムダイカスト設計の主要な特長について重点的にご紹介しています。多くの重要な形状について推奨される精度を示し、製品設計プロセスにおいて遵守すべき設計上の留意点を理解していただけます。
材料の選択
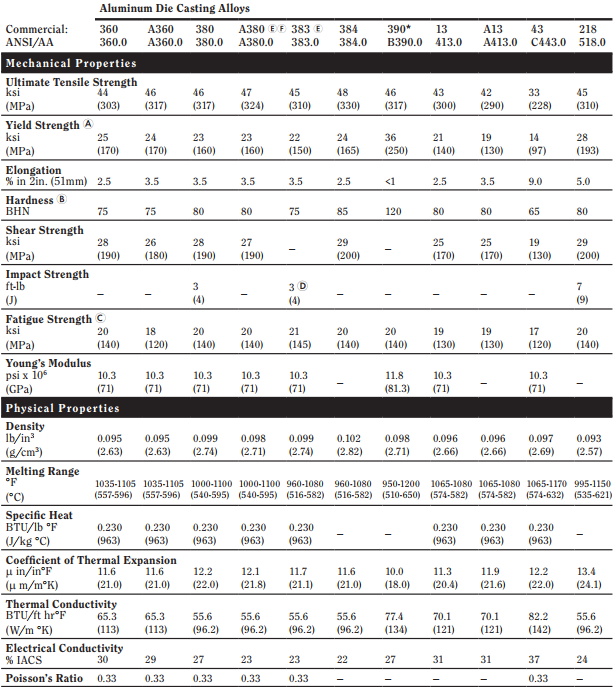
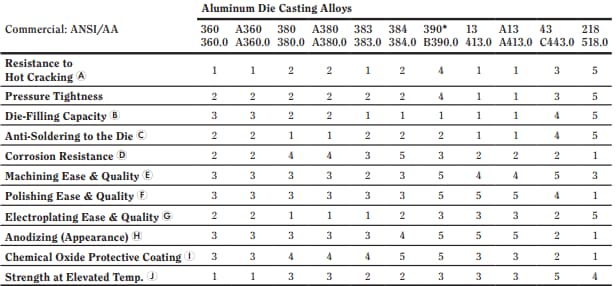
製品のデザインは素材の選択によって大きく異なります。各合金には特定の制限があります。アルミニウム ダイカストの最高の完全性と強度を実現するには、慎重な設計と実行が必要です。
アルミニウムに使用される合金元素の組成に応じて、アルミニウムの重量、流動性、強度、導電性、融点などの特性が変化する場合があります。ただし、すべての合金元素が鋳造材料に適しているわけではありません。
ダイカストに使用できる一般的なアルミニウム合金には次のようなものがあります。
- A380
- A383 (ADC12)
- A413
他にもさまざまな種類のアルミニウム合金が入手可能です。特定のニーズと予算の制約に基づいて、適切なものを選択する必要があります。
下書き
抜き勾配は、アルミニウム ダイカストにおける重要な設計パラメータの 1 つです。コアと部品の表面および金型のパーティング ラインの間のテーパーまたは傾斜の度合いを指します。抜き勾配とも言います。
設計者は、必要に応じて十分な排出角度を提供する必要があります。適切な排出角度がないと、凝固後に鋳物を取り出すのが難しくなり、部品やさらには金型自体を損傷する可能性が依然としてあるためです。
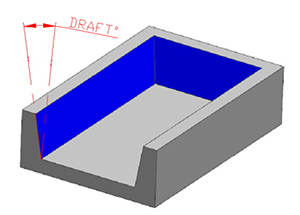
ドラフトの設計上の考慮事項
パーティング角度の要件を計算するときは、次の要素を考慮してください。
- 一般に、ほとんどの幾何学的特徴には共通の面取り角度が採用されます。
- 内部の壁および表面については、いくつかの例外があります。この場合、通常、換気量は外壁の2倍となります。
- 抜き勾配の要件は、鋳造に使用される合金によって異なる場合があります。選択したアルミニウム合金の種類に基づいて抜き勾配を計算する必要がある場合があります。
以下に、さまざまな深さのアルミニウム鋳物の内面抜き勾配の標準公差を示します。
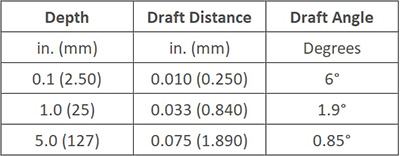
合金の標準公差は、次の式を使用して計算できます。
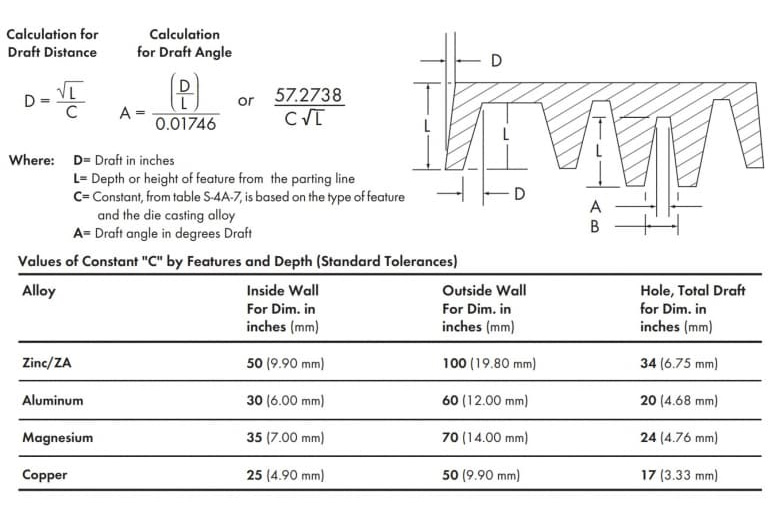
抜き勾配を小さくしたい場合は、正確な公差を使用できます。ただし、より精密な加工が必要となり、コストが高くなります。したがって、絶対に必要な場合を除き、正確な公差を使用しないことをお勧めします。
深さの異なるアルミニウム鋳物の内面抜き勾配の精度許容差は次のとおりです。
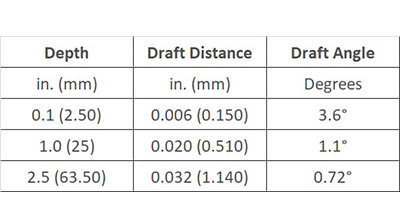
部品精度の公差を計算する式です。
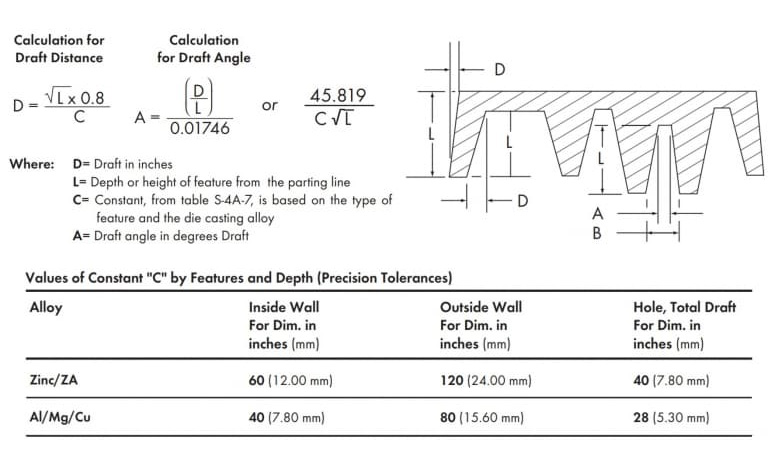
上のドラフト図は、概念をよりよく理解するために誇張されていることに注意してください。実際、ドラフト図は非常に小さく、注意して観察しないと通常はまったく気づくことができません。
移動金型・固定金型
可動金型と固定金型の協調設計が非常に重要です。どれか一つでも矛盾するとアルミダイカストの加工に支障をきたします。通常、可動金型の設計はより困難です。固定金型の構造は比較的シンプルですが、移動金型ではより多くの部品を扱う必要があります。材料を金型に注入する際、材料の過剰な圧力により中子が抜けて寸法が大きくなる場合があります。
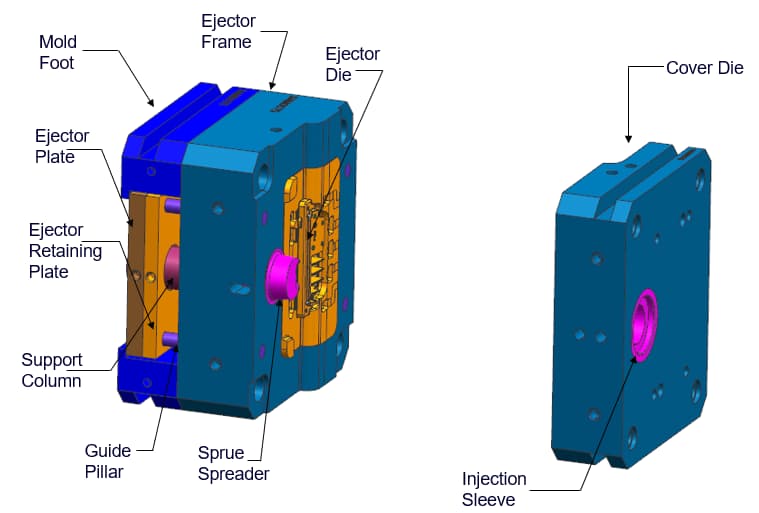
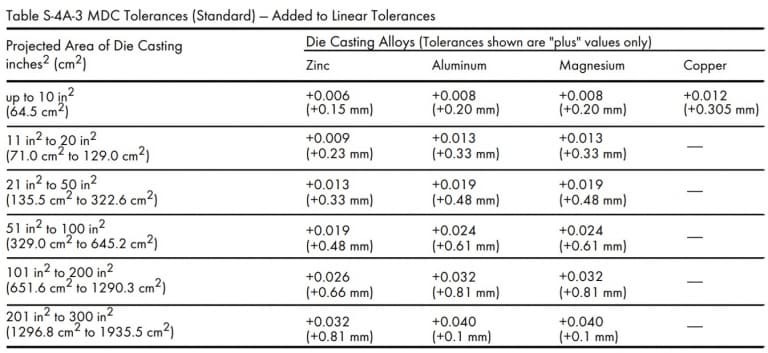
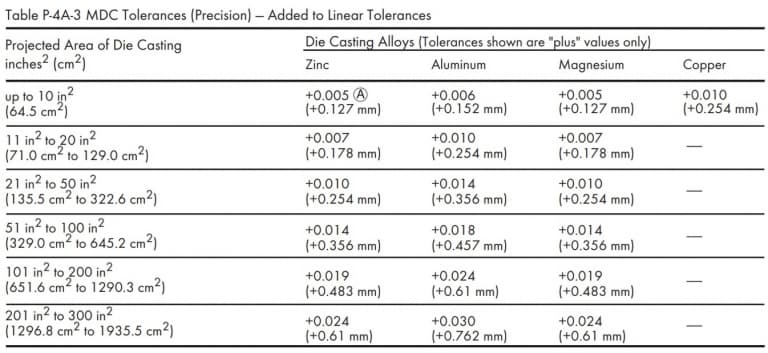
可動金型部品の公差は、直線公差と投影面積公差によって異なります。このうち、直線公差はモールドコアスライダーの長さを指し、投影面積は溶融材料に面するモールドコアスライダーの頭部を指します。
移動は投影領域に垂直な直線方向に沿って実行できます。したがって、金型コンポーネントの移動の許容値を最小値 0 度に保つことが最善です。
ダイカスト装置の構造により、製造プロセスでは比較的大きな公差またはプラスの公差のみが許容されます。特定の投影面積変数に基づく、標準公差と精度公差は次のとおりです。 NADCA ガイドライン。
パーティングライン
パーティング ラインは、金型の 2 つの半分が一緒になって製品の完全な構造を形成する位置です。ダイカスト製法上、パーティングラインの発生は避けられません。設計には常に少なくとも 2 つのコンポーネントが含まれるためです。
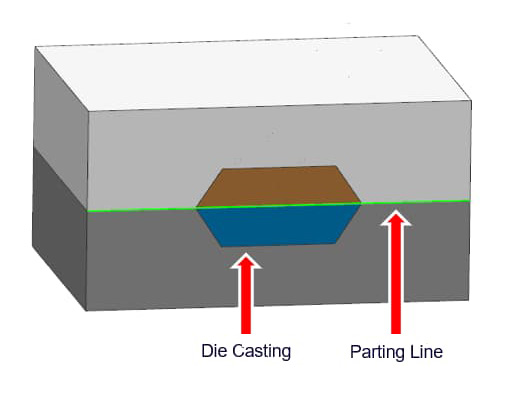
パーティングラインは金型の移動型と固定型の区別を明確に示します。パーティング ライン公差とは、アルミニウム ダイカスト プロセスを適切に実行するために許容される金型の分離の最大量を指します。
材料の圧力によって金型の 2 つの半分が分離しようとすると、材料は分離点からパーティング ラインに沿って流れ出します。ダイカストにおけるバリ欠陥です。鋳造には、バリ、ライザー、ゲート、オーバーフロー ポートを除去するための追加の仕上げプロセスが必要です。 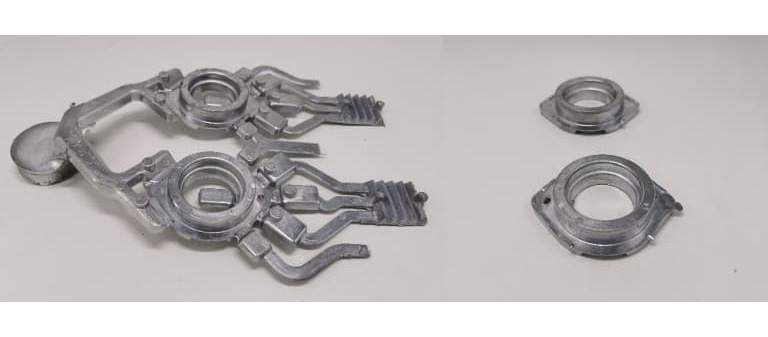 パーティング ラインの公差は、金型の投影面積の関数であり、溶融材料が一方の半金型からもう一方の半金型に移動する分離面を表します。
完全に閉じられた金型には相互に隙間がないため、投影面積の公差は常に正になります。金型の分離の程度は、金型シェルの圧力と、金型の 2 つの半分を閉じた状態に保つために適用される型締め力によって決まります。
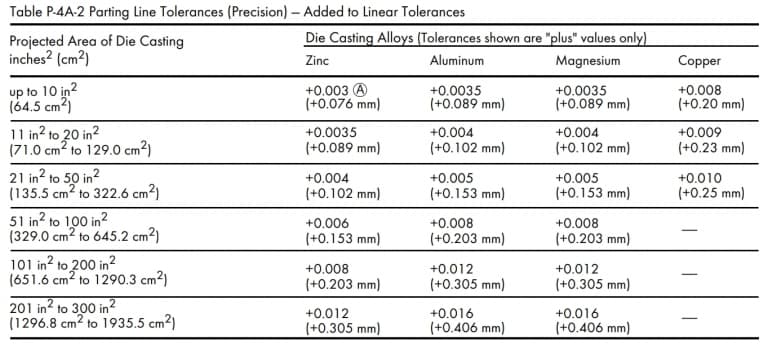
パーティング ラインの公差は、合金、部品のサイズ、深さによって異なります。ダイカストのパーティングラインの推奨標準公差値および精度公差値は以下のとおりです。
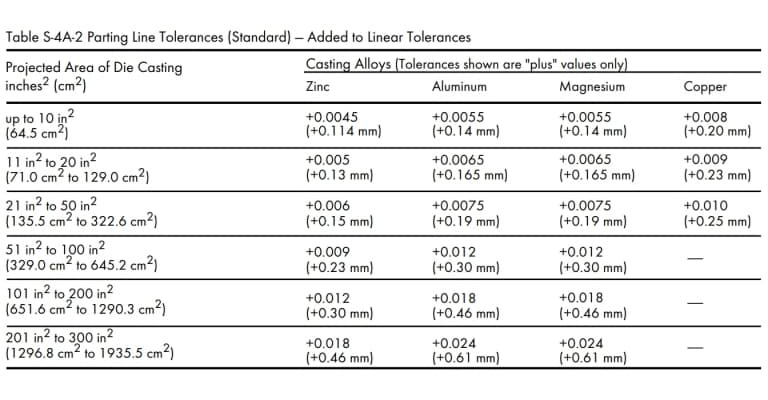
ただし、ダイカスト部品の投影面積が300平方インチを超える場合は、ダイカスト工場(1935.5平方センチメートル)にご相談ください。
加工代
取り代とは、完成したアルミダイカスト部品から除去できる原材料の量を指します。鋳物は表面の粗さや幾何学的形状が実際のデザインからわずかに異なる場合があります。したがって、ダイカスト後にこれらの誤差を修正するための二次加工が必要になります。 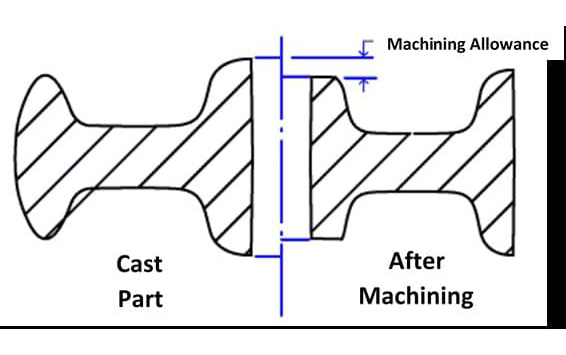
重要な点は、鋳物の機械的特性と密度が最適になるのは表面または表面近くであるということです。したがって、密度の低い部品が貫通しないように、加工代を慎重に決定する必要があります。
ただし、設計段階では、機械加工および鋳造変数に対して一定量の加工代を指定する必要があります。取り代が小さすぎると、要求される表面品質を満たせない可能性があり、部品に欠陥が残る可能性があります。
一方、部品の加工代が過剰になると、生産時間、人件費、および全体的な経費が増加します。事前にダイカストメーカーにご相談の上、適切な取り代を決定してください。
一般に、工具の摩耗を減らし、鋳物の気孔率を最小限に抑えるために、最小の加工代は 0.010 インチ (0.25 ミリメートル) にする必要があります。最大取り代は最小取り代と鋳物の変形量の合計となります。
以下は、異なる 2 つの基準点位置での取り代を比較した例です。
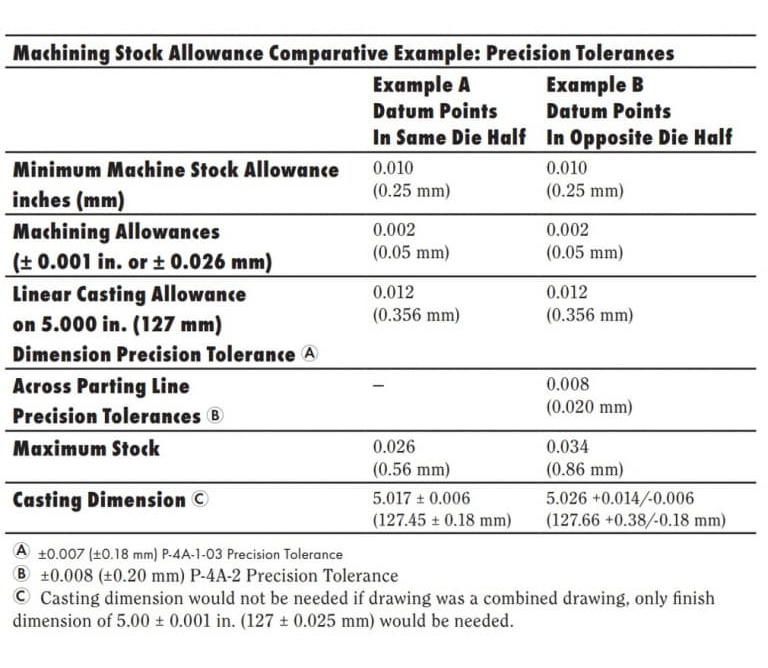 ただし、平らで大きなパーツについては、追加の考慮が必要です。この場合の加工代の値を保証するには、キャスターに相談してください。
肉厚
コンポーネント全体の壁の厚さを常に均一に保つようにしてください。均一な厚さは、金属の流動性と凝固性を向上させるのに役立ちます。したがって、鋳造の品質と完全性が向上します。
ただし、設計で壁の厚さを可変にする必要がある場合は、厚さを急激に変更するのではなく、丸い角/半径の形で段階的な移行を導入する必要があります。そうしないと、デザインに鋭いエッジが残ります。
製品のデザインにおいては、鋭利なエッジがあってはなりません。金属の流れに影響を与え、鋳造後の型抜きが困難になるためです。ただし、壁がパーティング ラインで接する場合は、これらのエッジを保持できます。
推奨肉厚
肉厚や薄さには絶対的な基準はありませんが、一定の範囲内に収めるのが最善です。アルミニウム ダイカストの一般的な肉厚範囲は、0.0787 インチ (2.0 ミリメートル) ~ 0.1378 インチ (3.5 ミリメートル) です。これはパーツのサイズと構造によっても異なります。
ただし、これは鋳物の合金、部品の構成、部品のサイズ、用途によって異なる場合があります。たとえば、パーツのサイズが小さい場合は、0.020 インチ (0.50 ミリメートル) の薄さの壁部分を鋳造することが可能です。
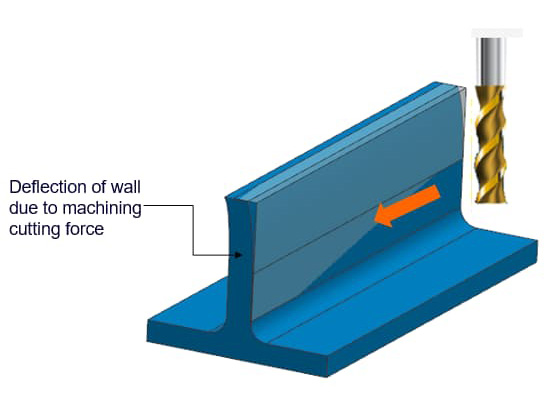
ただし、小型および大型のアルミニウム鋳造品の最大肉厚と最小肉厚には例外がある場合があります。何か問題が発生した場合は、鋳造工場に相談してください。
厚すぎる壁や薄すぎる壁を避ける
肉厚を増やすと部品の剛性が高まります。ただし、壁が厚すぎると冷却プロセスが遅れ、固化プロセスが妨げられます。したがって、適切な措置を講じないと、鋳造品の品質が低下します。
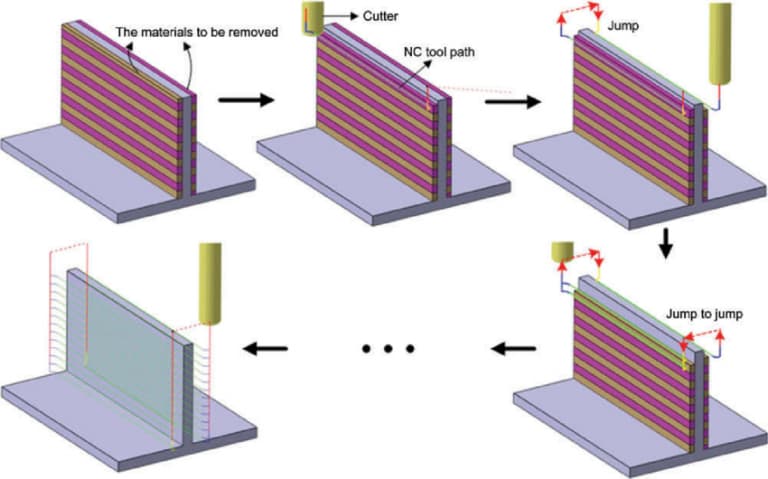
壁が厚いと製品の重量も増加します。したがって、コンポーネントの軽量化に重点を置く製品設計者は、薄い壁を使用することを好む傾向があります。しかし、肉厚が一定の限界を超えると剛性が低くなり、加工中に反りやすくなります。
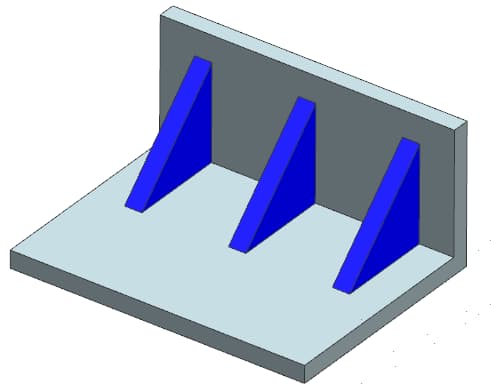
反りの問題は段階的に処理することで解決できます。しかし、鋳物の壁が薄いため、剛性や強度が不足します。補強リブを設置することで薄肉の剛性が大幅に向上し、より安定します。
ただし、最新のダイカスト技術はすでに、主要な設計パラメータのほとんどを処理できるほど進歩しています。ただし、これらのテクノロジーは、部品のパフォーマンスや経済的利益を確実に高めることができる場合にのみ検討する必要があります。
軽量設計
金属製のリテーナーと溝は、軽量コンポーネント設計の 2 つの一般的な設計特徴です。コンポーネントの完全性や強度に影響を与えずに、コンポーネントの製造に必要な材料の量を大幅に削減できます。
金属省スペースとは、通常、補強リブ内に見られる中空スペースを指し、材料の使用量を削減し、それによってコンポーネントの重量を軽減するために使用されます。補強リブの間の部分はほとんど役に立たないため、設計から安全に削除できます。
金属プロテクターの設計提案
部品の金属プロテクターを設計する際には、次の点に留意する必要があります。
- 金属製プロテクターの鋭いエッジを避けてください。できるだけ大きな半径の丸い角/半径を使用します。最小半径は 0.06 インチ (1.524mm) である必要があります。
- 金属プロテクターの周囲の壁の厚さを均一に維持します。厚みは通常の推奨値に近づけるようにしてください。
- できるだけ大きなアンダーカット角度を指定してください。
ポケットにより重量を大幅に削減できます
袋状構造も軽量化技術の一つです。穴の開いた厚い部分を薄肉の部分に置き換えることができるため、製造に必要な材料の量が削減されます。ただし、袋状の構造のため、不規則な収縮が発生する場合があります。
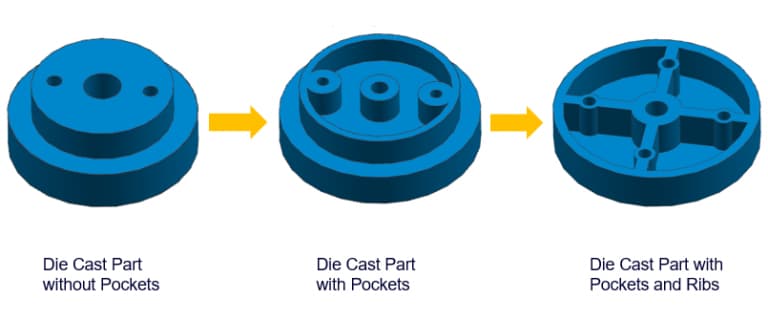
したがって、キャビティを使用する場所を慎重に決定する必要があります。補強リブを使用してキャビティの構造を強化することもできます。これにより、キャビティの剛性が向上し、金属の流れが改善されます。金属の使用量を減らすと冷却速度も速くなり、生産サイクルを短縮できます。
フィレットとラジアス
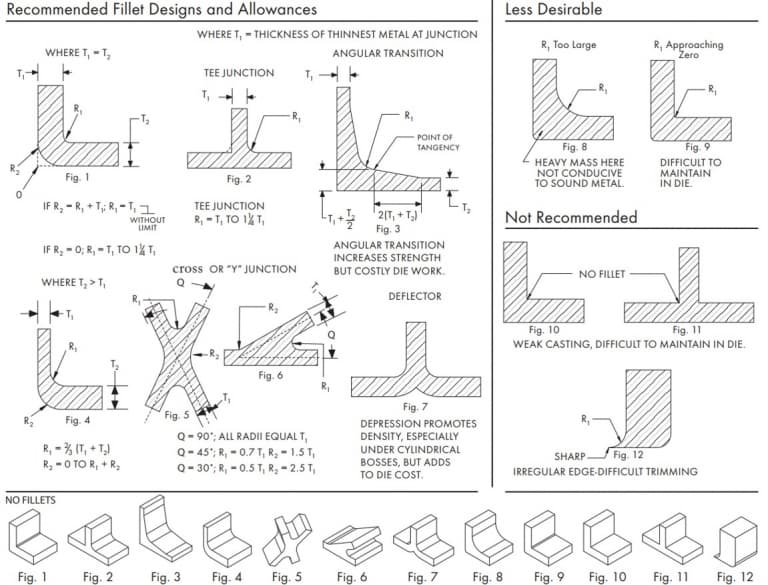
丸みを帯びた角とラジアスは同じものではないと広く信じられていますが、実際には両者は異なります。アルミニウムダイカスト部品の設計において、どちらも丸みを帯びたエッジを指しますが、内側の滑らかな角度を丸みを帯びた角と呼び、外側の滑らかなエッジをラジアスと呼びます。
あらゆるアルミニウムダイカスト設計において、丸みを帯びた角とラジアスは極めて重要な要素です。これらは金属射出成形工程中に生じる乱流を大幅に低減し、金属の流れをよりスムーズにします。その結果、部品はより優れた構造的完全性を実現できます。
フィレット・半径設計のご提案
- 交差する 2 つの表面の角が鋭い場合、丸い角または半径を使用してそれらを接続すると、金型またはコンポーネントのその部分での高い応力集中を防ぐことができます。
- フィレット/半径: 金型のパーティング ラインに沿ったエッジまたはコーナーには、フィレット/半径は必要ありません。
- パーティング ラインに垂直なフィレットに十分な抜き勾配を与えます。
次のガイドラインに従って、パーツのフィレット/半径を設計できます。
収縮
収縮は非常に一般的で避けられない現象です。金属合金が溶融後に冷却・固化する過程では、必ず一定程度の収縮が生じます。そのため、設計者は収縮分を考慮して製品設計に必要な調整を行う必要があります。
肉厚部分は収縮しやすく、その結果内部に気孔が発生します。局所的な過熱も収縮を引き起こし、ひいては気孔の原因となります。これらの部位を局所的に冷却するよう金型設計を改善することが必要ですが、その場合、鋳造サイクルが長くなる可能性があります。
鋳造収縮を低減する技術
設計者は、アルミニウム鋳物の収縮を軽減するために、次の設計上の考慮事項に従う必要があります。
- 設計においては、過剰な部分や厚い部分は避けてください。可能であれば、金属を節約できるより薄いセクションとコア材料を使用するように設計を修正する必要があります。
- 壁に平坦または垂直のリブを追加すると、送り特性が改善され、収縮傾向が軽減されます。
- 圧縮ピンを追加すると、特定の領域の収縮を軽減できます。
ボス
他の場所に取り付ける必要がある部品については、ボスは欠かせません。これらは支持部や取付ポイントとして機能します。しかし、ボスの設計や配置が不適切であると、製造上の困難を招き、結果としてコスト増加につながるおそれがあります。
また、ボスの設置により材料使用量やアルミニウム鋳造品の重量も増加します。突起部分は、より軽量な部品を得るために、次のような方法で再設計することが可能です。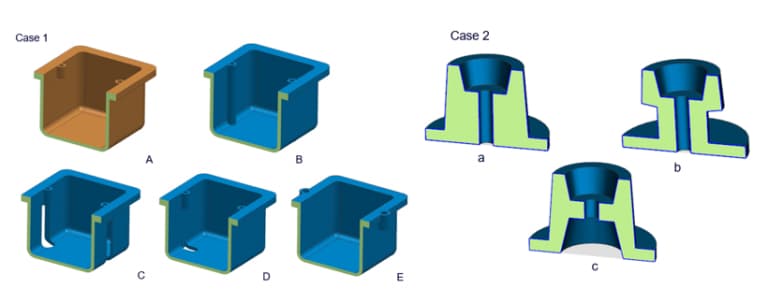
ボス設計の設計上の考慮事項
部品のボスを設計する際に考慮すべき設計上の考慮事項をいくつか示します。
- 穴が必要な場合は、均一な壁の厚さを実現するために、隆起したプラットフォームの中心に穴を追加してみてください。
- 溶融金属が適切に流入できるように、突起の角の丸みを大きくしてください。
- リブを追加することをお勧めします。リブを使用すると、突起を適切に充填し、突起の強度を高めることができます。
- 鋳物をより容易に排出できるように、突起部に十分な換気を提供します。
これは、ダイカストにおける隆起プラットフォームの適用と設計プロセスを説明する短いビデオです。
リブ
補強リブの設計は、アルミニウムダイカスト部品の剛性を高め、ひいては強度を向上させることを目的としています。そのため、補強リブは鋳造品の堅牢性に寄与します。通常、薄肉部など他の弱い部位と組み合わせて使用し、その強度を向上させます。
比較的厚い実心断面は、一般に孔隙率が高くなるため、構造上の耐荷重能力が低下します。しかし、補強リブを過剰に配置すると、リブの端部に応力集中が生じるおそれがあります。
補強リブは通常、中空断面で設計され、金属節約型構造とも呼ばれます。この手法により、補強リブに用いる材料量を削減し、部品の軽量化を図ることができます。
下図は、一般的な用途における推奨されるリブ寸法を示すとともに、リブを使用すべきでない場合も示しています。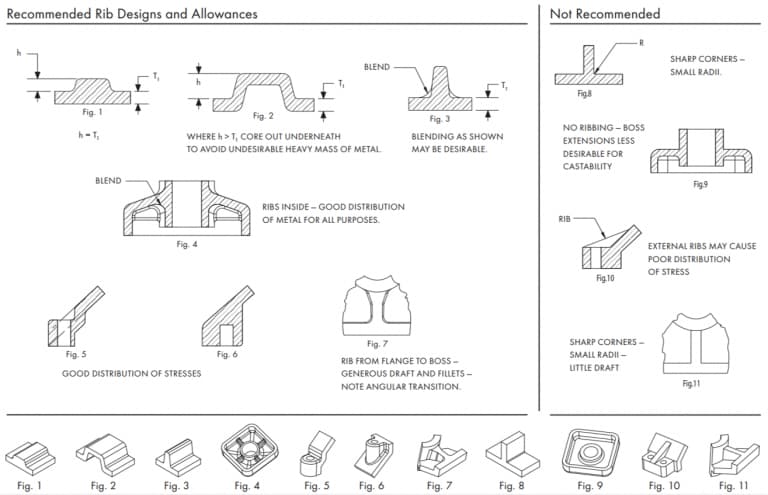
穴から端までのスペース設計
穴がアルミニウム鋳造品の端部に近すぎると、断面強度が低下します。この部位での過度な応力集中を避けるため、穴と端部との間には最小限の距離を確保する必要があります。したがって、穴と端部との適切な距離は、穴の直径に基づいて決定しなければなりません。また、隣接する二つの穴間にも最小限のクリアランスを確保する必要があります。その際には、両穴の直径およびそれぞれの応力集中領域を考慮する必要があります。
十分な間隔を確保することで、弱い部分を回避できます。穴と端部との距離が不十分な場合は、二次加工を検討することも可能です。
穴と窓
設計の難易度という観点から見ると、穴や窓は通常、最も扱いやすい部品です。しかし、アルミニウムダイカスト部品においては、たとえ最も単純な形状であっても、設計段階で細部に至るまで十分な配慮が必要です。設計時には、製造上の実現性を確実に確保することが求められます。
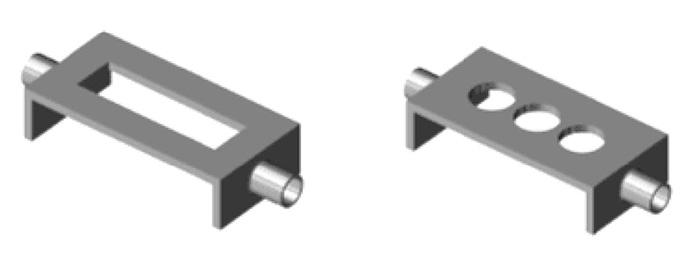 穴や窓の最も一般的な用途は、ノートパソコンや電卓など、各種電子機器の筐体に見られます。これらの機器には多数の穴を配置する必要がありますが、その配置は金属の流れに課題を生じさせます。
この問題については、こちらの動画をご覧いただくと、直感的に理解しやすくなるでしょう。
また、穴や窓があると、鋳造品の抜き取りが困難になることがあります。これは、部品の凝固収縮により、鋳造品が金型内に固着してしまうためです。穴や窓を設計する際には、以下のポイントに留意することで、こうした問題を解消できます。
- 抜型能力を十分に確保し、脱型時のトラブルを回避しましょう。抜型能力の計算からわかるように、穴や窓は他の構造に比べてより大きな抜型能力を必要とします。これは、内周部に平らで閉鎖された壁面が設けられるためです。
- 金属の流動過程でのトラブルを防ぐため、橋状の構造を設けて、金属が穴や窓を通じて連続的に流れることを確保しましょう。側方給湯口やバリ・オーバーフロー口を設けることで、部品内部における金属の流れを円滑に保つことができます。これらの追加構造は、後から容易に除去可能です。
- 設計上許容される場合には、大きな窓を廃止し、代わりに多数の小さな穴を配置することをお勧めします。長い窓は金属の流れを乱し、鋳造品の一体性を損なうおそれがあるためです。
できるだけ避けるようにしてください
設計者は、これらの幾何学的特徴を金型の取り出し方向と平行に配置するか、コア/スライドの必要性を排除するために部品を再設計する必要があります。次の例は、サイド コアの要件を排除するために部品を再設計する方法を示しています。 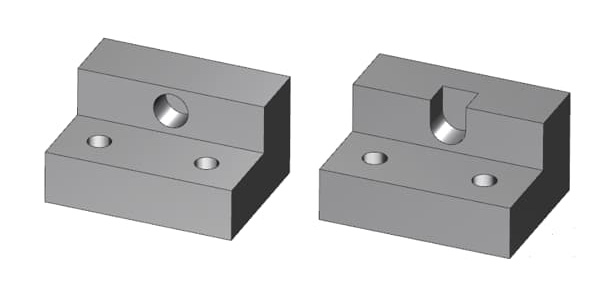
ただし、場合によっては、後続の処理を必要とせずにフィーチャをキャストするために、コア/スライドを導入する必要があります。コア スライドまたはプル ロッドを設計して、二次処理操作のほとんど (すべてではないにしても) を不要にすることができます。
したがって、初期金型コストの増加と鋳造サイクルの延長によって引き起こされる問題は、二次加工ステップの数を減らすことによって軽減できます。その結果、部品の再現性が大幅に向上しました。
動作メカニズム
サイドコアの引っ張り機構とスライダーの動きは通常、傾斜したピンまたは油圧シリンダーによって駆動されます。傾斜ピンは、コアの引き出し/スライダーの移動に使用される機械装置です。主型の開閉シーケンスにより、傾斜したピンを作動させることができます。
したがって、傾斜ピンは追加の電源なしで使用できます。生産コストも安くなります。ただし、傾いたピンは鋳物の分解を妨げる可能性があり、短いスライドにのみ適しています。
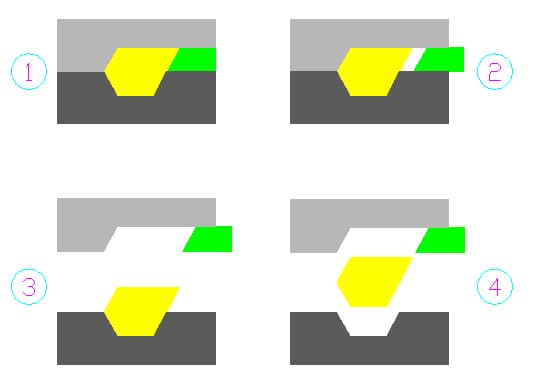
トップスライダーもピンジョイントが使いにくくスプリングしか使えません。油圧方式を使用すると、これらの問題を解決できます。サイクルを定義し、上部のスライダーを使用できます。鋳物のリサイクルを妨げません。
コア/ラムに使用できる他の動作方法もあります。設計者は、予算、生産量、部品サイズ、鋳造時のコア/ラムの移動長などの要素に基づいて、適切な動作方法を選択する必要があります。
サイドコア抜き・スライド機構の設計については、ダイカスト工場とご相談の上、適切なご提案をさせていただきます。また、お客様からのお問い合わせも歓迎し、全力でサポートさせていただきます。
ねじ成形
ねじ成形についてお話しする際、主に外側のねじ山の鋳造に焦点を当てます。内側のねじ山も理論的には鋳造可能ですが、製造工程の複雑さとコストの面から、内側のねじ山は理想的ではありません。
外側のねじ山は、従来のアルミニウムダイカスト装置を用い、パーティングラインを適切に調整するだけで、あるいはシンプルなスライダ機構を採用することで、容易に製造できます。一方、内側のねじ山は、金型内でコアを回転させるための組立が必要となります。
これにより、工具や部品のコストが増加します。生産速度と経済性を向上させるため、内側のねじ山は通常、二次加工として処理されます。こうすることで、穴からの切りくずの除去が不要になります。
ねじ山の理想的な公差
アルミダイカストマシンで簡単にねじ山を形成できます。鋳造ねじは通常、正確なレベルの嵌合を必要としない雄ねじに限定されます。
部品に特定の精度グレードが必要な場合は、いつでもダイカスト工場にご相談ください。二次加工 精度を高めるために調整が必要な場合があります。さらに、外径は、両当事者が合意した指定されたねじプロファイルの定義に従う必要があります。
いくつかの理想的なねじ山形成操作の最大および最小の許容誤差は次のとおりです:
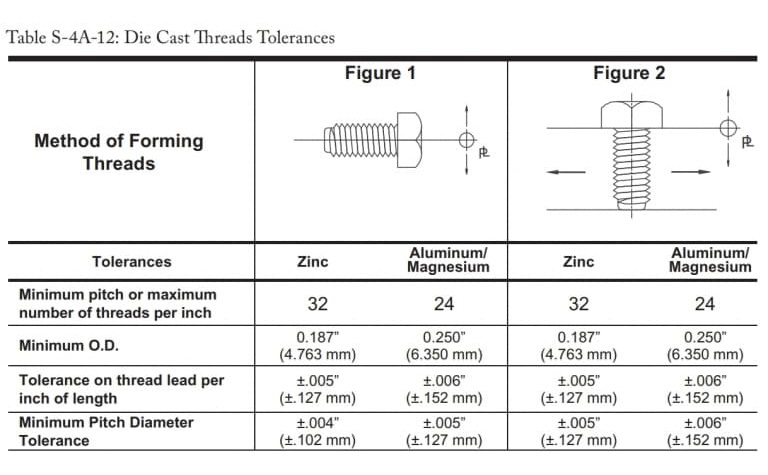
スレッド設計の考慮事項
ただし、スレッドを立てる際には以下の点にご注意ください。
- ねじ山の間に形成されたバリを除去するには、追加のトリミング操作が必要になる場合があります。
- ねじの適合グレードを指定するのではなく、できるだけ直接公差を適用するようにしてください。
- これらの値には、移動する金型コンポーネント、パーティング ライン、直線寸法の公差限界が含まれます。
- より厳しいねじ公差が必要な場合は、ダイカスト工場にご相談ください。
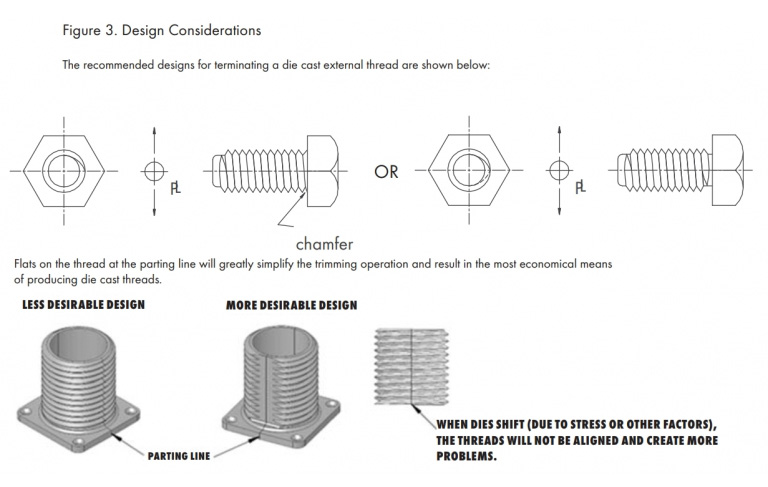
- パーティング ラインのねじ山を滑らかに保つと、製造プロセスが大幅に簡素化されます。全径ネジは必要ないので。ねじ山を滑らかに保つことで、部品に影響を与えることなく金型をわずかに動かすことができます。
次の表は、推奨される外部スレッド構成を示しています。
挿入
インサートとは、金型に埋め込まれ、アルミニウムダイカスト部品と一体化する一体成形の素材です。選定した合金が要求を満たせず、設計上他の材料で作られた部品を組み込む必要がある場合には、インサートが必要となります。
アルミニウムダイカストにおいて、インサートを組み込むための専用システムがあります。インサートは金型キャビティ内に配置され、溶融したアルミニウムがインサートの周囲を流れることで、ダイカスト工程が完了します。
以下の状況に該当する場合、設計にねじ込みインサートの採用が必要となることがあります:
- 軸受部が摩耗しやすい場合。
- 締結部品の過度な着脱により、ねじ山が著しく摩耗する場合。
- 集中荷重に対応するため、より高い引張強度を有するねじ部品が必要な場合。
インサート付きダイカストは、従来の鋳造に比べてコストが高くなります。また、インサートの設置工程の複雑さも生産コストに影響を及ぼすことがあります。
挿入に関する提案
- ダイカスト工場が要求するすべての仕様を明確に定義します。金型内のギャップが大きいため、インサートには通常より厳しい公差が必要です。インサートの公差が十分であることを確認するためにダイカスト工場の承認を得てください。
- お客様がブレードの提供を希望される場合は、公差が鋳造工場の提案と一致するように鋳造工場と交渉してください。不適切な公差のブレードは金型に重大な損傷を与える可能性があるためです。
- インサートによって生じる応力を分析します。これらのストレスが製品のパフォーマンスに長期的な影響を与えないように注意してください。
- インサートは、予想される荷重条件に対して十分な固定力を確実に提供できるように、必要に応じて任意の形状にすることができます。
- 部品に応力集中を引き起こす可能性のある鋭い角やその他の特徴は避けてください。
アンダーカット
アンダーカットとは通常、ストレートカッターでは到達できない部品の凹状の幾何学的特徴や表面を指します。ダイカスト工程においては、アンダーカットは、単一の引き抜き機構だけでは鋳造物が取り出せないことを制限する特徴を意味します。
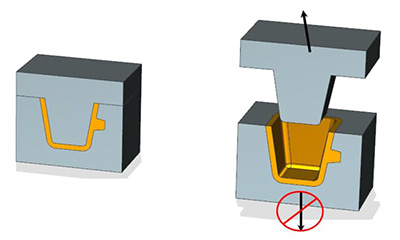
したがって、部品を設計する際には、機械加工および鋳造工程で生じる可能性のある難題を十分に考慮する必要があります。場合によっては、アルミニウムダイカストの成形方向を巧みに選択することでアンダーカットの影響を回避することも可能です。しかし、多くの場合、サイドコアを導入しなければこれを実現することはできません。
デザインにサイドコアを追加すると、金型構造および鋳造工程がより複雑になります。従来のアルミニウムダイカストと比べて、サイドコアの機構は一段と複雑になるため、コストが増加し、セットアップにもより多くの時間を要します。
アンダーカットを設計する際には、以下の重要なポイントを必ず押さえておくことが不可欠です。
- 到達困難な箇所にも対応できる特殊な切削工具(T字型やV字型など)を使用可能かどうか、メーカーと相談してください。
- 外部コアの数をできるだけ少なくするよう努めてください。外部コアはサイドコアを必要とするため、金型コストが上昇します。
- パーティングラインを調整することで、一部のアンダーカット問題を解決できます。
- 内部アンダーカットを排除するよう、部品を再設計してください。
- 金型の引き抜き方向に対して直角方向のアンダーカットは避けてください。サイドコアを設置しないと、鋳造物が取り出せません。
- ボス下部のアンダーカットは、アルミニウム鋳造物の取り出しを妨げます。
ただし、可能な限り、設計段階でいかなる種類のアンダーカットも回避することが最善です。
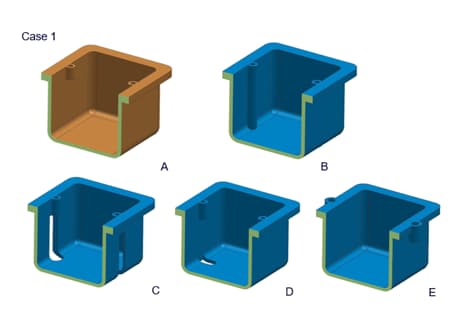
雨どいデザイン
スロットとは、細長い穴のことで、その端部には丸みを帯びたエッジが付いている場合もあれば、そうでない場合もあります。主に平らな長方形のアルミニウム部品に見られます。その長さは通常限られています。また、スロットは常に連続しており、部品を完全に貫通する形状です。
溝の長さや形状によって、両側で長さが制限されたもの、片側で長さが制限されたもの、あるいは半円形の細長い溝など、さまざまなタイプがあります。
溝には、T字型溝、ダブテール溝、長方形、平底、V字型溝、円弧状など、多様な形状とサイズがあります。これらは通常、エッジに沿って加工され、他の材料で作られた部品を取り付けるための機能として用いられます。
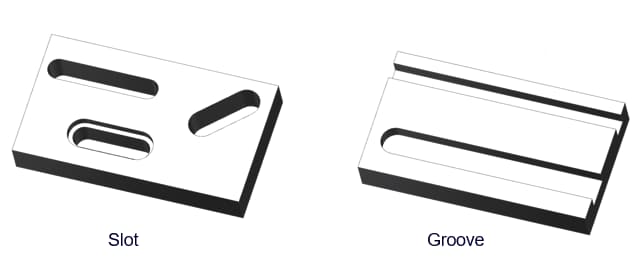
設計上のスロットや溝は、他の部品を固定するための要素として機能します。また、スイッチやレバーなどの他の部品が通過できる開口部としても利用されます。
スロットや溝を設計する際には、以下のポイントを参考にしてください。
- スロットや溝は、他の部品の寸法を保持したり、伝達したりする役割を持つことを忘れないでください。
- 設計上、間隔が近すぎるスロットは避けてください。このようなスロットは部品の一体性に影響を与え、仕上げ工程で問題を引き起こす可能性があります。
- 長方形または平底の溝には、鋭いエッジを残さないようにしてください。内側および外側のすべてのエッジをできるだけ丸く処理しましょう。これにより、めっきコストの低減や小さな不具合の発生を抑えることができます。
- 同様の理由から、V字型溝の角度も円弧状に仕上げてください。
インジェクターデザイン
凝固収縮のため、凝固したアルミニウム鋳造品は型に固着しやすくなります。そのため、鋳造品を確実に抜き出せるよう、型の内側から追加の力を加えるための抜型部品が必要です。
ダイカスト設備の抜型機構は、複数の構成要素で構成されることがあります。ダイカスト用金型は主に、上型半分と下型半分の二つの部分からなり、下型には抜型機構が備わっています。
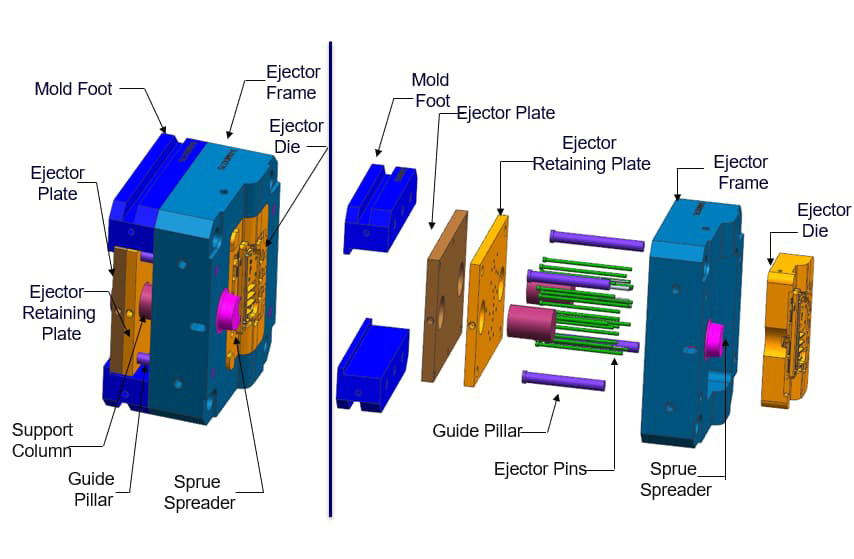
パーティングラインとは、金型の二つの半分が分離する位置を指します。鋳造が完了した後、下型はパーティングラインから分離します。しかし、設備がより複雑で金型の構成も多様であるため、抜型システムは一段と複雑化します。
ここでは、より一般的でコスト効果の高い従来型の二枚式金型についてのみ取り上げます。この場合、金型の抜型部分には、ピン、抜型プレート、インサート、ランナー、および設計に含まれる刻印パターンなどが含まれます。
抜型機構は、主に金型の二つの構成要素、すなわち抜型ピンと抜型プレートに依存しています。
エジェクタピン
プッシュロッドの機能は、凝固した鋳物を金型から押し出すことです。プッシュロッドのもう 1 つの機能は、鋳物をクランプして、凝固プロセス中の集中応力によって鋳物が曲がるのを防ぐことです。ただし、プッシュロッドの欠点は、キャストに跡が残ることです。
したがって、設計者は、鋳物のサイズ、構造、その他の要因に基づいて、プッシュロッドの位置とサイズを慎重に選択する必要があります。プッシュロッドを設計するときは、次のガイドラインに従う必要があります。
- エジェクタ ピンを、深いキャビティの底部、オーバーフロー ポート、突起、リブの底部など、鋳造品の非機能領域に配置します。
- 鋳物を取り外す際、プッシュロッドの跡が残ります。したがって、鋳物の外面をプッシュロッド側に配置しないでください。
- ピンの凸部または凹部のマーキングの推奨公差は 0.015 インチ (0.381 mm) です。
- より適切なクランプピンのサイズ、位置、数量を選択するには、ダイカスト作業者のアドバイスに従ってください。
正しい金型の製造方法により、プッシュロッドの跡を大幅に減らすことができます。ただし、これらの痕跡はまだはっきりと見えます。プッシュロッドの取り付け位置については、OEMメーカーとダイカストメーカーで合意する必要があります。
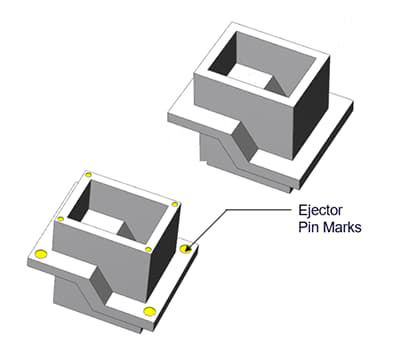
また、トップピンの周囲にフリンジが生じますのでご了承ください。通常、お客様の反対がない限りフリンジは発生しません。トップピンのフリンジを平らにして影響を最小限に抑えることができます。
エジェクタープレート
エジェクタ プレートは、エジェクタ ピンの補助コンポーネントとして機能することも、独立して使用することもできます。通常、鋳造工場ではエジェクターピンの設置面としてエジェクタープレートを使用します。圧力はエジェクタープレートにのみかかるため、エジェクターピンは同時にエジェクターピンを前方に押し、鋳物を後退させます。
エジェクタプレートは、エジェクタピンを必要とせずに独立して動作することもできます。しかし、私たちは通常、マイクロモールディングでしかそれを見ることができません。エジェクタ プレートによって部品に加えられる力を使用して、部品が取り出されます。この利点は、エジェクター プレートがエジェクター ピンのように鋳物に跡を残さないことです。
鋭いエッジ
アルミニウムダイカストの設計においては、鋭いエッジを設けるべきではありません。鋭いエッジは鋳造体内にホットスポットを生じさせ、凝固収縮によりそのホットスポットで応力集中が発生します。これにより、角部で欠陥が生じやすくなります。さらに、鋭いエッジには塗装を施すことも非常に困難です。
そのため、設計者はできる限り小さな半径であっても、すべての鋭い角を丸める傾向があります。内外の鋭い角には、必ず丸みや面取りを施してください。以下に鋭い角の例を示しますので、設計者は次の方法で再設計することができます。
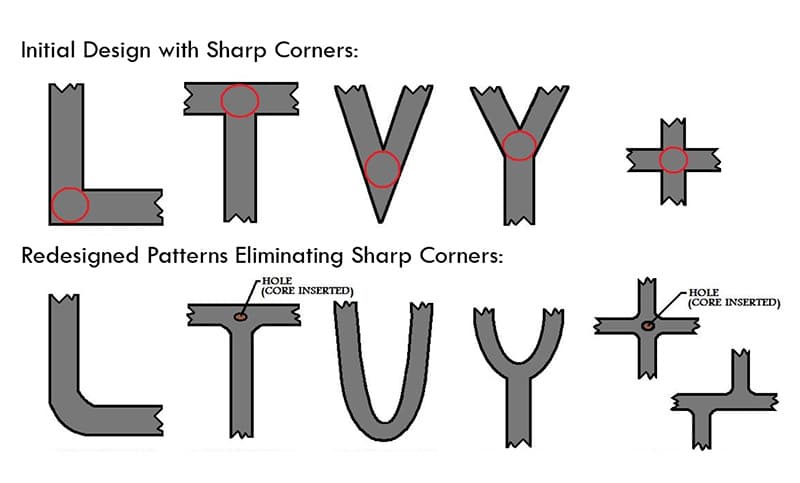
内部の鋭いエッジにはもう一つの問題があり、それは切削工具のコストを大幅に増加させる点です。周知のとおり、機械加工のコストはかなり高く、精度要求が高まればさらにコストが上昇します。
完全に鋭い刃とは、公差ゼロを意味します。外部の刃については実現可能でも、内部の刃ではそのような精度を達成することはほぼ不可能です。最も精密な工具を用いても、内部の刃には必ず最小限の半径が残ります。
ただし、金型の二つの半分が完全に密着するよう、パーティングライン沿いの鋭いエッジは安全に使用できます。なお、鋭いエッジの使用はできるだけ控えてください。
圧力シール性能
圧力シーリング性能は、アルミニウムダイカストの完全性を評価する指標であり、一定レベルの流体圧力に耐えられる能力を示します。場合によっては、購入者が指定された圧力シーリング性能を要求することもあります。
圧力シーリング性能は、主にその密度と気孔率によって決まります。わずかな気孔率であっても、部品の圧力シーリング性能に影響を与え、使用中に漏れを引き起こす可能性があります。アルミニウム鋳造品の密度や気孔率には、さまざまな要因が影響します。
アルミニウム内部に閉じ込められた空気—これはすべてのメーカーにとって大きな懸念事項です。溶湯を高圧で注入する際、閉じ込められた空気が生じる抵抗により、気孔が発生することがあります。鋳造品に気孔が存在すると、密度が低下し、構造的完全性が損なわれるおそれもあります。
気孔の形成には多くの要因が関与しており、そのため鋳造品を完全に無気孔にするのは不可能です。効果的なDFMと製造工程全体にわたる厳格な品質管理を実施することで、適切な密度と最小限の気孔率を確保できます。
金型設計で考慮される要因
アルミニウムダイカストの圧力シーリング性能を最大限に引き出すため、設計者は以下の設計パラメータを考慮する必要があります。
- 丸い角、補強リブ、コーナー形状に関するガイドラインを厳守してください。そうしなければ、金属の流れがスムーズでなくなり、乱流によって気孔が生じるおそれがあります。
- 金属の流れを円滑にするため、肉厚を均一に保つよう努めてください。厚みのある部分や急激な肉厚変化は避けてください。
- 圧力シーリングが必要な穴については、気孔の影響を最小限に抑えるため、機械加工ではなくドリル加工を採用してください。
- その後に未処理となるすべての穴や通路には、十分な脱型角度を設けてください。ただし、鋳造後にコア穴を機械加工する場合は、最低限の脱型角度を確保してください。
- アルミニウムダイカスト工程全体をシミュレーションし、潜在的な問題を事前に特定できるようにしましょう。金型流動解析を実施して、どの金型構造が鋳造品の品質向上に寄与するかを検討してください。
- 真空補助ダイカスト設備により、アルミニウムダイカスト部品の気孔率を大幅に低減できます。その結果、部品の不良が減少し、密度特性も向上します。
二次加工工程
二次加工工程は、アルミ鋳造品の耐圧性にも影響を及ぼすことがあります。加工時には、以下のガイドラインを遵守してください。
- あらゆる鋳造品において、最も密度が高い部分は表面またはその近傍に位置します。内部は通常、密度が低く、気孔率が高くなります。そのため、鋳造品の内部で露出する気孔部を防ぐため、最小限の切削余裕を設定する必要があります。
- 部品に必要な切削余裕が許容限度を超える場合、内部の気孔部が露出するおそれがあります。このため、最良の密封効果を得るには、追加の含浸処理が必要となることがあります。
- 耐圧シーリングが必要な鋳造品の両面加工は避けてください。
- 大量のブランクを加工する際は、大きな抜き勾配を使用しないことが望ましいです。特に、コア穴については、最小抜き勾配を十分に考慮する必要があります。
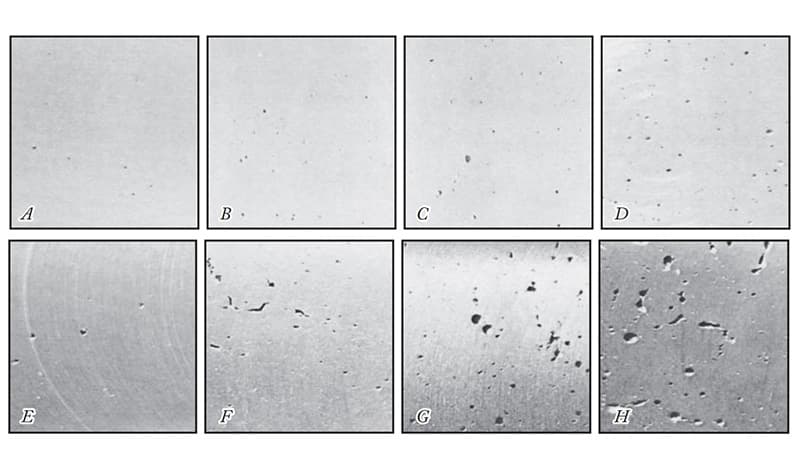
前述の留意事項に加え、合金の選定もアルミ鋳造品の耐圧性確保において極めて重要です。一部の合金は、アルミ部品の耐圧性においてより優れた性能を発揮します。
アルミ部品の耐圧性を測定するには、さまざまな試験装置が使用できます。一般的には、5~40 psi の圧力範囲内で耐圧試験を行います。より高い耐圧性が求められる場合は、設計者はダイカスト工場と相談することが必要です。
部品の強度
アルミニウム部品の強度要件は、全体の生産コストおよび期間に大きな影響を及ぼします。そのため、金型鋳造工場と部品の強度要件について十分に協議し、実現可能なアルミニウムダイカスト設計手法を選定することが重要です。
アルミニウム鋳造品の強度は多くの要因に左右されます。ここでは、鋳造品の強度を確保するためのいくつかのポイントをご紹介します。
- まず、適切な種類のアルミニウム合金を選定する必要があります。製造に用いる合金は、部品の強度に大きな影響を与えます。ただし、機械的強度だけが重要なパラメータではありません。選定した合金は、十分な加工性を備え、その他の要求事項も満たしていることが求められます。
- できるだけ多くの構造形状を鋳造時に一体成形することが望ましいです。後工程で加工を行う構造は、アルミニウム部品に加工応力を生じさせてしまいます。
- 真空補助アルミニウムダイカストプロセスを採用することで、部品の気孔率を低減できます。これにより部品の密度が向上し、構造的な完全性と強度が高まります。
- 薄肉部や台座部には補強リブを設けることで、安定性を向上させることができます。
- 鋭いエッジは応力集中の発生しやすい部位であり、破損のリスクが高まります。そのため、角部を丸くすることで部品の剛性を向上させることが推奨されます。
これらのガイドラインに従うことで、ダイカスト部品の強度を向上させることができます。ただし、その他にも多くの細部を考慮する必要があります。部品の強度向上に関する具体的な提案については、ぜひ金型鋳造メーカーと相談してください。
マイナーな機能
微細な形状の加工には、より高精度な工具が必要です。微細な形状の加工は、時間・コスト・難易度のいずれも高くなります。標準的な公差範囲内の形状であれば、比較的低コストで十分な精度を確保でき、一般的な用途においては十分な性能を満たします。
しかし、部品が非常に複雑な用途で使用される場合には、高い寸法公差が求められることがあります。一定以上の高精度な加工は「マイクロ加工」と呼ばれ、通常の加工工具では実現できません。
マイクロ加工とは、公差が1ミリ未満という極めて小さな寸法の加工を指します。一般的な切削加工に比べて、そのコストは非常に高額になります。どうしても必要でない限り、設計段階でこのような高精度を追求することは避けるべきです。
金型に早期に不具合が生じると、多大な保守費用が発生します。そのため、金型のコスト削減を図るためには、微小な不良をできるだけ抑えることが重要です。
ダイカスト彫刻
ほとんどのアルミニウム鋳造品には、何らかの文字や装飾が施されています。これらの文字や装飾は、ブランドを広く周知し、サプライチェーンの追跡や製品管理に役立つだけでなく、さまざまな目的を果たすために用いられます。
ダイカストの彫刻や装飾は、部品に対して次の3つの方法で実現できます。
- 凸状の形状として
- 凹状の形状として
- 凹面パネル上の浮き出し文字として
これら3つの方法のうち、最も経済的なのは、文字を凸状の部分として残す方法です。アルミニウム鋳造品における凸状の部分は、金型の凹状部分に対応しています。
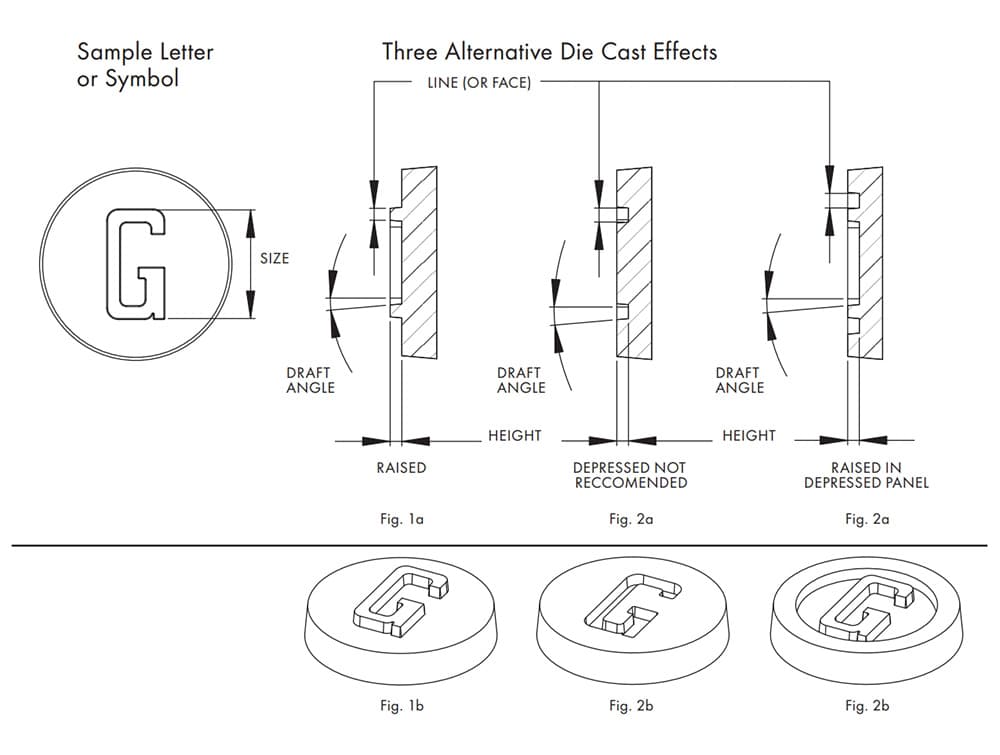
この手法は金型への組み込みが容易で、稼働中の摩耗も最小限に抑えられます。凸(凹)文字の数が少なくなり、金型の製作コストおよび全寿命にわたるメンテナンス費用も低くなります。
一方、アルミニウム鋳造品に刻印された文字は、金型鋼材に突起させるため、凸状の形状が必要となります。その構造はやや複雑になり、メンテナンス費用も高くなります。
ただし、設計者が平坦な表面を維持したい場合には、凹面パネル内に文字を浮き出し部分として配置する方法もあります。この手法は、凹面部分を適用しても金型を傷つける心配がないため、より実用的です。
その後、コーティングを施して追加の凹面部分を埋めることができます。したがって、部品表面に直接凹状の形状を設けることは避けてください。
その他のガイドライン
- 文字または記号の表面 (線の太さ) は、少なくとも 0.010 インチ (0.254 mm) 以上である必要があります。
- 線または記号の高さは、線の太さ以下である必要があります。
- テキストや装飾に複雑な詳細や細かいレタリングが含まれている場合、鋳造プロセス中に明確に表示されない可能性があります。したがって、できるだけ簡略化するようにしてください。
- 抜き勾配は 10° 以上である必要があります。
これらのガイドラインに従うことは、ほとんどの状況で役立ちます。その他の要件がある場合は、いつでも鋳造工場に相談して適切なアドバイスを得ることができます。

